Dalam proses pengemasan produk, memahami penyebab kemasan tidak tertutup rapat penting bagi pelaku usaha. Kemasan yang tidak terkunci dengan baik dapat membuat udara, debu, dan kelembapan masuk sehingga kualitas produk menurun. Kondisi ini juga dapat membuat produk rusak selama penyimpanan atau distribusi.
Proses sealing membutuhkan bahan kemasan, pengaturan mesin, dan teknik kerja yang sesuai. Kesalahan pada salah satu bagian dapat membuat hasil penutupan kurang kuat. Karena itu, pelaku usaha perlu mengenali faktor yang memengaruhi sealing agar masalah tidak berulang.
Pembahasan Penyebab Kemasan Tidak Tertutup Rapat
Kemasan yang tidak tertutup rapat dapat muncul karena faktor teknis maupun cara kerja operator. Setiap jenis plastik memiliki karakteristik berbeda sehingga membutuhkan pengaturan suhu dan tekanan yang sesuai. Kondisi produk pada area penutupan juga memengaruhi hasil akhir.
Pemeriksaan sebelum dan sesudah sealing dapat membantu menemukan sumber masalah. Dengan memahami kondisi kemasan dan alat, pelaku usaha dapat menentukan langkah perbaikan tanpa mengganti peralatan.
1. Jenis Plastik Tidak Sesuai
Jenis plastik menjadi salah satu penyebab kemasan tidak tertutup rapat yang perlu diperhatikan. Setiap material memiliki karakteristik dan titik leleh berbeda sehingga tidak semua plastik menghasilkan segel yang sama saat terkena panas.
Ketebalan plastik juga berpengaruh terhadap proses sealing. Plastik terlalu tipis dapat mudah rusak, sedangkan material terlalu tebal membutuhkan pengaturan panas dan tekanan agar kedua lapisan menyatu dengan baik.
2. Suhu Sealing Terlalu Rendah atau Tinggi
Suhu memiliki peran penting dalam proses penyegelan. Pengaturan terlalu rendah membuat lapisan plastik sulit menyatu sehingga bagian seal mudah terbuka saat kemasan mendapat tekanan.
Sebaliknya, suhu berlebihan dapat membuat plastik meleleh, mengerut, atau terbakar. Sesuaikan temperatur dengan jenis dan ketebalan plastik agar hasil sealing tetap kuat serta rapi.
3. Tekanan Sealing Tidak Stabil
Tekanan yang tidak merata dapat menghasilkan bagian seal dengan kekuatan berbeda. Sebagian permukaan mungkin tertutup dengan baik, sementara bagian lain masih memiliki celah yang memungkinkan udara atau cairan keluar.
Kondisi batang pemanas, lapisan penekan, dan komponen mesin juga perlu diperiksa berkala. Tekanan stabil membantu menghasilkan garis sealing lebih rata dan mengurangi risiko kemasan terbuka saat distribusi.
4. Area Kemasan Kotor
Sisa minyak, bubuk makanan, cairan, atau debu pada bagian mulut kemasan dapat mengganggu proses penyegelan. Kotoran tersebut menjadi penghalang antara dua lapisan plastik sehingga panas tidak dapat menyatukan permukaan secara maksimal.
Pastikan area yang akan disegel tetap bersih sebelum memasukkan kemasan ke mesin. Pengisian produk juga perlu memperhatikan batas ruang agar isi tidak mengenai bagian seal.
5. Isi Kemasan Terlalu Penuh
Kemasan yang terlalu penuh dapat memberikan tekanan pada bagian penutup. Kondisi tersebut membuat permukaan plastik sulit berada pada posisi tepat ketika proses sealing berlangsung.
Produk yang memenuhi bagian atas kemasan juga dapat mengganggu pertemuan kedua lapisan plastik. Sisakan ruang pada bagian mulut kemasan agar proses penutupan berlangsung lebih mudah dan hasilnya konsisten.
6. Kondisi Mesin Menjadi Penyebab Kemasan Tidak Tertutup Rapat
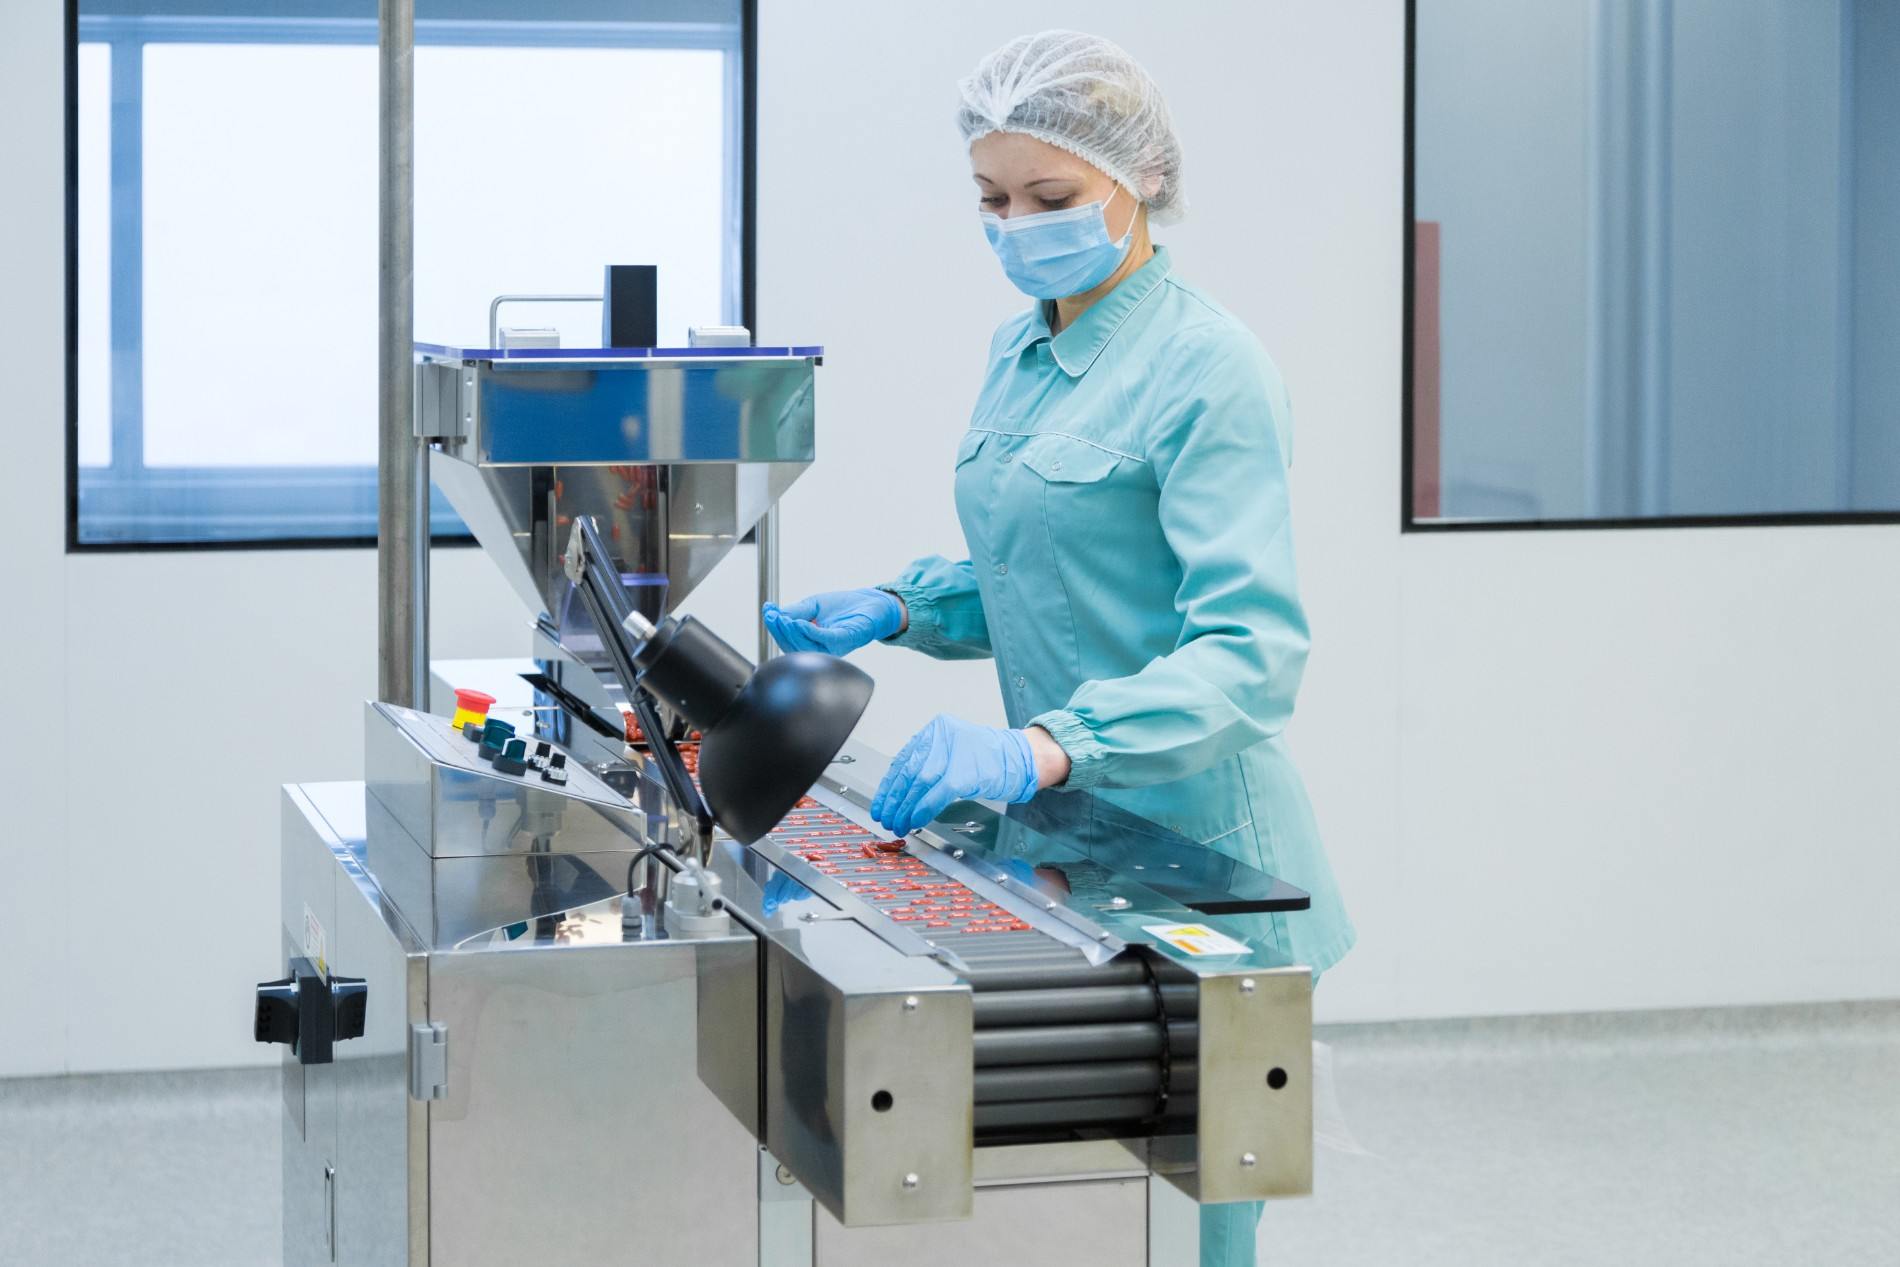
Mesin yang jarang mendapat perawatan dapat menjadi penyebab kemasan tidak tertutup rapat karena proses sealing berjalan kurang konsisten. Elemen pemanas, pengatur suhu, bagian penekan, dan komponen lainnya dapat mengalami penurunan kinerja setelah pemakaian lama.
Pelaku usaha perlu membersihkan bagian penyegel dan memeriksa komponen secara rutin. Untuk produksi volume tinggi, mesin continuous sealer Rumah Mesin dapat menjadi referensi peralatan pengemasan yang mendukung proses sealing berkelanjutan.
7. Kecepatan Sealing Tidak Sesuai
Kecepatan mesin turut memengaruhi hasil penyegelan. Pergerakan terlalu cepat dapat membuat panas belum cukup untuk menyatukan lapisan plastik, sedangkan kecepatan terlalu lambat dapat membuat material menerima panas berlebihan.
Pengaturan kecepatan perlu disesuaikan dengan jenis dan ketebalan kemasan. Operator juga dapat menguji beberapa kemasan untuk menemukan kombinasi kecepatan dan suhu yang menghasilkan segel stabil.
8. Teknik Pengoperasian Kurang Tepat
Cara operator menjalankan mesin dapat memengaruhi hasil akhir kemasan. Posisi kemasan yang miring, permukaan terlipat, atau proses memasukkan kemasan yang kurang tepat dapat membuat garis seal tidak merata.
Pelaku usaha sebaiknya membuat prosedur kerja sederhana agar setiap operator mengikuti tahapan yang sama. Informasi mengenai berbagai peralatan pendukung produksi juga tersedia melalui Rumah Mesin sehingga pelaku usaha dapat memahami pilihan peralatan sesuai kebutuhan.
Kesimpulan Penyebab Kemasan Tidak Tertutup Rapat
Penyebab kemasan tidak tertutup rapat dapat berasal dari jenis plastik, suhu, tekanan, kebersihan area sealing, jumlah isi, kondisi mesin, kecepatan, hingga teknik pengoperasian. Setiap faktor perlu diperiksa agar sumber masalah dapat ditemukan.
Pengaturan mesin dan pemeriksaan kemasan secara rutin dapat membantu menghasilkan segel lebih kuat dan rapi. Dengan proses pengemasan konsisten, produk lebih terlindungi selama penyimpanan maupun distribusi.
Halo, aku Vana. Aku suka menulis artikel yang membahas bisnis, kuliner, dan perlengkapan dapur. Semoga tulisan yang kubagikan bisa menambah wawasan dan memberikan manfaat untuk para pembaca.